Линия по производству фильтров с защитой от аэрозолей: производитель 2026
2026-09-02
- Линия по производству фильтров с защитой от аэрозолей: промышленное решение 2026 года
- Архитектура и ключевые узлы производственной линии
- Технические характеристики и параметры эффективности
- Применение в отраслях: специфика требований к аэрозольной защите
- Как выбрать линию: критерии оценки поставщика оборудования
- Сравнение технологий сборки: Ультразвук против Термосварки
- Экономика производства и расчет окупаемости
- Типичные ошибки при эксплуатации и их устранение
- Тренды 2026 года: куда движется индустрия?
- Практический опыт лидеров рынка: кейс Guangdong Kuaiyuda
- FAQ: Часто задаваемые вопросы о производственных линиях
- Заключение и рекомендации по внедрению
Линия по производству фильтров с защитой от аэрозолей: промышленное решение 2026 года
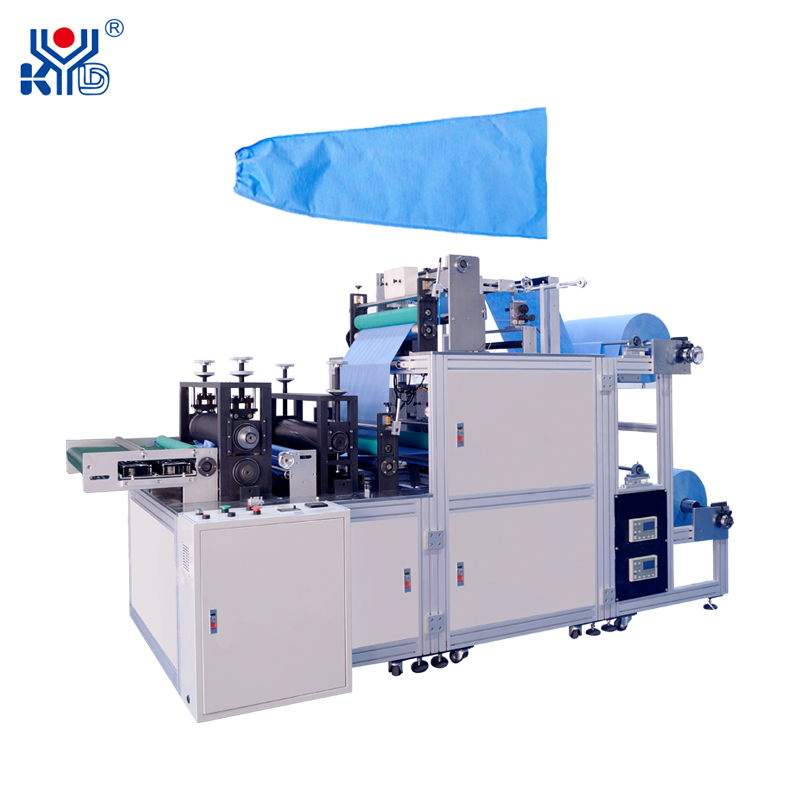
Линия по производству фильтров с защитой от аэрозолей представляет собой комплексный автоматизированный производственный модуль, предназначенный для непрерывного изготовления высокоэффективных барьерных систем фильтрации. В условиях ужесточения санитарных норм ГОСТ и международных стандартов ISO 16890 данное оборудование обеспечивает точное нанесение электретного слоя, ультразвуковую сварку слоев нетканых материалов и финальную герметизацию корпусов. Ключевая ценность такой линии заключается в способности выпускать продукцию, задерживающую частицы размером от 0,3 мкм с эффективностью до 99,97% (класс H13–H14), что критически важно для фармацевтики, микроэлектроники и систем вентиляции медицинских учреждений.
Современные решения для фильтрации требуют не просто механической сборки, а интеграции контроля качества в реальном времени. Производственная линия 2026 модельного года включает блоки автоматической калибровки сопротивления воздушному потоку и тестирования целостности мембраны. Это позволяет снизить процент брака до менее 0,5% и гарантировать стабильность характеристик каждой единицы продукции. Для промышленных закупщиков понимание технических нюансов такой линии является фундаментом для расчета окупаемости инвестиций (ROI) и выбора правильного поставщика оборудования.
Архитектура и ключевые узлы производственной линии
Инженерная структура современной линии по производству фильтров с защитой от аэрозолей строится на модульном принципе, позволяющем адаптировать процесс под различные типы фильтрующих материалов: от стекловолокна до синтетических полимеров (PBT, PP). Процесс не является линейным в простом смысле; это синхронизированная работа нескольких высокоточных подсистем.
Система разматывания и натяжения материала
Первичный этап требует исключительной точности. Неравномерное натяжение рулонного материала приводит к образованию складок, которые впоследствии становятся каналами для проскока аэрозолей. Современные линии оснащены сервоприводными системами контроля натяжения с обратной связью. Лазерные датчики постоянно мониторят положение края полотна, корректируя его с точностью до ±0,5 мм. Это критично для многослойных структур, где смещение даже одного слоя снижает общую эффективность фильтрации на 15–20%.
Модуль электростатического заряда (для синтетических медиа)
Для фильтров тонкой очистки (F7–F9 и выше) одного механического улавливания недостаточно. Линия включает камеру коронного разряда или трибоэлектрической зарядки. Здесь материал приобретает поверхностный заряд, притягивающий нейтральные частицы аэрозоля. Важно отметить, что в 2026 году стандарты требуют контроля остаточного заряда после производства. Оборудование должно обеспечивать стабилизацию заряда, чтобы фильтр не терял эффективность при хранении на складе более 12 месяцев.
Ультразвуковая сварка и формование
Традиционное клеевое соединение уступает место ультразвуковой сварке. Этот метод создает монолитный шов без использования химических адгезивов, которые могут сами стать источником летучих органических соединений (ЛОС). Головка сварочного аппарата работает на частоте 20–40 кГц, локально расплавляя слои полипропилена. Для защиты от аэрозолей особенно важна герметичность боковых швов. Любой микроскопический разрыв в шве становится «коротким замыканием» для потока воздуха, сводя на нет работу фильтрующего элемента.
Технические характеристики и параметры эффективности
При выборе или проектировании линии по производству фильтров с защитой от аэрозолей инженерно-технический отдел должен опираться на строгие метрики. Не все линии одинаково справляются с материалами разной плотности.
| Параметр | Значение / Диапазон | Влияние на продукт |
|---|---|---|
| Скорость производства | 40 – 120 шт/мин | Определяет объем выпуска и себестоимость единицы |
| Точность резки | ± 0.5 мм | Гарантирует плотную посадку в рамку корпуса |
| Диапазон толщины материала | 0.1 – 5.0 мм | Позволяет работать с префильтрами и HEPA-медиа |
| Частота ультразвука | 20 кГц / 35 кГц | 35 кГц дает более аккуратный шов для тонких материалов |
| Потребляемая мощность | 15 – 45 кВт | Зависит от количества сварочных головок |
| Контроль давления воздуха | 0.4 – 0.8 МПа | Необходим для пневматики и прижимных механизмов |
Важным аспектом является адаптивность линии к изменению формата. Рынок 2026 года диктует необходимость быстрого перехода между размерами фильтров (например, с карманных на панельные). Время переналадки (setup time) качественной линии не должно превышать 30–45 минут. Если ваш текущий поставщик оборудования требует 4 часа на смену формата, это прямой убыток производственных мощностей.
Применение в отраслях: специфика требований к аэрозольной защите
Запрос на линию по производству фильтров с защитой от аэрозолей формируется конкретными потребностями конечных пользователей. Понимание этих потребностей помогает производителю фильтров правильно настроить оборудование.
Фармацевтическая промышленность и биотехнологии
Здесь фильтры работают в стерильных зонах класса A и B. Основной враг — биоаэрозоли и вирусные частицы. Фильтры, произведенные на специализированной линии, должны проходить тест на целостность (integrity test) методом сканирования поверхности. Оборудование должно обеспечивать абсолютную чистоту процесса: отсутствие масляных пятен от пневматики, отсутствие металлической стружки. Часто требуется использование материалов с антимикробной пропиткой, что накладывает дополнительные требования на модули нанесения покрытий.
Микроэлектроника и полупроводники
В чистых комнатах для производства чипов критичны частицы размером менее 0,1 мкм. Линия должна быть способна обрабатывать сверхтонкие мембраны PTFE (политетрафторэтилен). Эти материалы крайне хрупки. Стандартные механизмы протяжки могут повредить структуру. Поэтому передовые линии 2026 года используют вакуумные столы поддержки и мягкие ролики с тефлоновым покрытием. Ошибка в настройке натяжения здесь стоит дорого: один рулон поврежденного PTFE может стоить тысячи долларов.
Системы вентиляции общественных зданий (HVAC)
После пандемийных ограничений спрос на фильтры класса F7–F8 вырос экспоненциально. Здесь важны объемы и низкая себестоимость. Линия должна работать на максимальной скорости, жертвуя некоторой универсальностью ради производительности. Ключевой параметр — начальное сопротивление воздушному потоку. Если линия неправильно формирует складки (гофры), площадь фильтрации уменьшается, сопротивление растет, и энергозатраты вентиляционных установок увеличиваются на 20–30%.
Как выбрать линию: критерии оценки поставщика оборудования
Выбор линии по производству фильтров с защитой от аэрозолей — это стратегическое решение на 10–15 лет. Ошибки на этапе закупки оборудования невозможно исправить быстрой перенастройкой. Ниже приведены критические факторы, которые необходимо учитывать техническому директору или владельцу бизнеса.
- Локализация сервисной поддержки. Наличие инженеров, говорящих на вашем языке и находящихся в вашем часовом поясе, критично. Простой линии из-за ошибки в ПО может стоить $5000 в час упущенной выгоды.
- Открытость программного обеспечения. Избегайте «черных ящиков». Вы должны иметь доступ к логам ошибок и параметрам сварки. Закрытые системы часто приводят к зависимости от вендора для любых мелких изменений.
- Качество компонентов. Требуйте спецификацию на ключевые узлы: PLC (Siemens, Mitsubishi, Omron), пневматику (Festo, SMC), ультразвуковые генераторы. Использование дешевых аналогов удешевляет линию на 15%, но увеличивает время простоя на 200%.
- Возможность модернизации. Технологии фильтрации меняются. Спросите, можно ли добавить модуль автоматической упаковки или этикетировки в будущем без замены всей рамы.
Инженерный совет: никогда не покупайте линию только по видео-презентации. Настаивайте на тестовой пробе с вашим материалом. Привезите рулон той ткани, которую планируете использовать. Посмотрите, как машина ведет себя на стыках рулонов, как она реагирует на обрыв нити. Именно в нештатных ситуациях проявляется класс оборудования.
Сравнение технологий сборки: Ультразвук против Термосварки
В контексте защиты от аэрозолей метод соединения слоев имеет решающее значение. Рассмотрим два основных подхода, реализуемых на современных линиях.
| Характеристика | Ультразвуковая сварка | Термосварка (Hot Melt) |
|---|---|---|
| Герметичность шва | Высокая (монолитное соединение) | Средняя (риск микроканалов) |
| Экологичность | Без клея, без испарений | Использование термоклея (ЛОС) |
| Скорость остывания | Мгновенная | Требует времени на охлаждение |
| Влияние на структуру | Локальное плавление, сохранение пористости рядом со швом | Риск растекания клея и закупорки пор |
| Стоимость обслуживания | Низкая (расходники — титановые ролики) | Высокая (закупка клея, очистка форсунок) |
| Рекомендация для аэрозолей | Предпочтительно | Только для грубых префильтров |
Для фильтров, заявленных как защита от аэрозолей, ультразвук является безальтернативным стандартом в 2026 году. Клеевые методы создают неоднородную структуру, которая может стать слабым звеном при высоком давлении или влажности.
Экономика производства и расчет окупаемости
Покупка линии по производству фильтров с защитой от аэрозолей требует четкого финансового обоснования. Рассмотрим базовую модель расчета для среднего предприятия.
Предположим, линия стоимостью $150 000 производит 60 фильтров в минуту. При работе в одну смену (8 часов) выпуск составляет 28 800 штук в день. Даже при загрузке 50% и маржинальности продукта в 20% ежемесячная прибыль может покрывать амортизацию оборудования за 12–18 месяцев. Однако эти цифры справедливы только при условии стабильного сбыта и низкого процента брака.
Скрытые расходы, которые часто упускают:
- Подготовка сжатого воздуха (осушители, фильтры). Влажный воздух выводит из строя ультразвуковые генераторы.
- Обучение персонала. Оператор должен понимать физику процесса, а не просто нажимать кнопку «Старт».
- Запасные части. Комплект титановых сварочных насадок стоит денег и имеет ограниченный ресурс износа.
Реальная эффективность достигается не скоростью машины, а коэффициентом использования оборудования (OEE). Цель современного производства — OEE выше 85%. Если ваша линия простаивает из-за частых обрывов материала или перегрева, ни о какой защите от аэрозолей и прибыли речь идти не может.
Типичные ошибки при эксплуатации и их устранение
Даже самая совершенная линия по производству фильтров с защитой от аэрозолей может выдавать брак при неправильной эксплуатации. Ниже приведены наиболее частые проблемы, с которыми сталкиваются производители в первый год работы.
Проблема: «Прожог» материала в зоне сварки
Причина: Избыточная амплитуда ультразвука или слишком долгое время контакта.
Решение: Калибровка генератора. Для тонких материалов (спанбонд 15 г/м²) время сварки должно исчисляться миллисекундами. Необходимо провести серию тестов на отходах, постепенно увеличивая мощность до появления прочного, но не прозрачного шва.
Проблема: Расслоение краев фильтра
Причина: Недостаточное давление прижимного механизма или загрязнение сварочного ролика.
Решение: Регулярная очистка титановых роликов спиртом. Проверка давления в пневмосистеме. Установка манометра непосредственно перед входом в сварочную головку для исключения потерь давления в магистрали.
Проблема: Нестабильная геометрия гофр
Причина: Неравномерное натяжение на этапе формирования складок.
Решение: Настройка дифференциала скоростей валов. Верхний и нижний валы должны вращаться с точно рассчитанной разницей скоростей. Использование энкодеров высокого разрешения для синхронизации.
Важно вести журнал настроек для каждого типа материала. Параметры, идеальные для одного поставщика сырья, могут не подойти для другого, даже если спецификации на бумаге идентичны. Разница в химическом составе полимера (молекулярная масса) влияет на температуру плавления.
Тренды 2026 года: куда движется индустрия?
Рынок оборудования для фильтрации не стоит на месте. Линия по производству фильтров с защитой от аэрозолей сегодня — это элемент Индустрии 4.0. Какие тенденции определяют облик оборудования ближайшего будущего?
Интеграция IoT и предиктивная аналитика. Современные линии передают данные о вибрации подшипников, температуре трансформаторов и качестве швов в облако. Алгоритмы машинного обучения предупреждают о необходимости замены детали за 48 часов до поломки. Это исключает внезапные простои.
Энергоэффективность. Новые генераторы ультразвука потребляют на 30% меньше энергии благодаря использованию гауссовых концентраторов новой формы. В условиях роста цен на электроэнергию это существенная статья экономии.
Работа с биоразлагаемыми материалами. Европа и часть Азии переходят на фильтры из PLA (полилактида) и других биополимеров. Эти материалы имеют более узкий температурный диапазон плавления. Линии 2026 года оснащены системами термостабилизации с точностью до 0,1°C, чтобы не деградировать эко-материал.
Практический опыт лидеров рынка: кейс Guangdong Kuaiyuda
Теоретические знания о технологиях важны, но не менее значим выбор партнера с подтвержденным опытом. Ярким примером успешной реализации сложных проектов в области нетканых материалов является компания Guangdong Kuaiyuda Precision Machinery Co., Ltd. С момента основания в 1999 году этот производитель из провинции Гуандун (Китай) специализируется на разработке высокоточного оборудования, накопив более 20 лет экспертизы в автоматизации процессов.
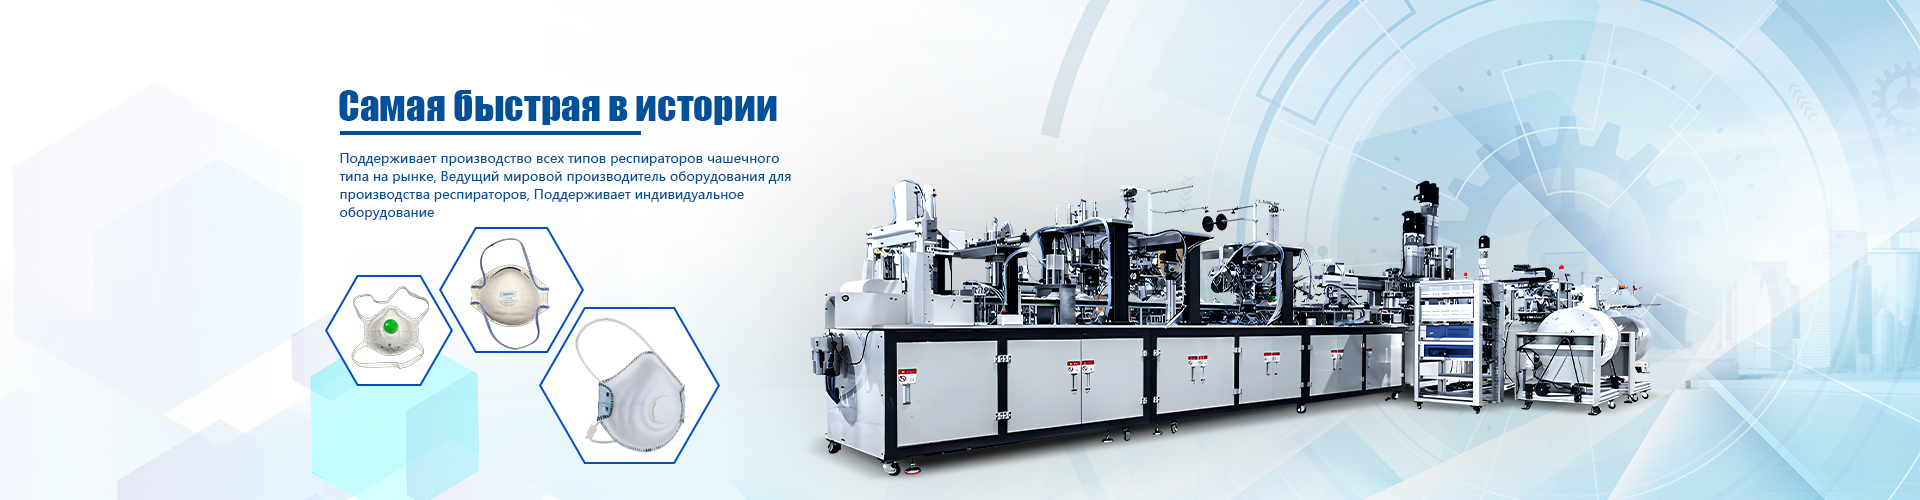
Стратегия Kuaiyuda фокусируется на создании надежных и энергоэффективных линий, сочетающих передовые технологии ультразвуковой сварки и точной механики. Их портфель решений напрямую отвечает вызовам 2026 года: от оборудования для медицинских масок и респираторов (включая модели KF94) до специализированных линий для противоаэрозольных фильтров. Модели, такие как KYD-FH018C, демонстрируют возможность полной автоматизации с функциями контроля качества, что минимизирует человеческий фактор.
Надежность оборудования Kuaiyuda подтверждена сотрудничеством с глобальными брендами, включая Honeywell, BNX, DJI Innovations и Winner Medical. Более 800 компаний по всему миру выбрали их решения, что говорит о высокой повторяемости характеристик оборудования. Собственный R&D центр, насчитывающий 40 инженеров, позволяет компании быстро адаптировать конструкции под новые стандарты, а служба поддержки из 20+ специалистов обеспечивает оперативное сопровождение клиентов в более чем 30 странах. Этот опыт показывает, что долгосрочный успех зависит не только от «железа», но и от глубины технологической компетенции производителя оборудования.
FAQ: Часто задаваемые вопросы о производственных линиях
В: Какова минимальная площадь помещения для установки линии?
О: Базовая конфигурация требует площадки примерно 6×3 метра. Однако необходимо добавить зоны для хранения рулонов (сырья) и готовой продукции, а также проход для обслуживания. Рекомендуется выделять не менее 50–70 кв. м на одну линию.
В: Можно ли на одной линии производить и карманные, и панельные фильтры?
О: Да, если линия модульная. Обычно требуется замена формующего барабана и настройка системы резки. Это занимает время, поэтому массовое производство разных типов лучше разносить по разным сменам или дням.
В: Как часто нужно калибровать линию по производству фильтров с защитой от аэрозолей?
О: Профилактическая проверка параметров сварки рекомендуется еженедельно. Полная калибровка датчиков натяжения и геометрии — раз в квартал или при смене ключевого поставщика сырья.
В: Влияет ли влажность в цехе на качество продукции?
О: Критически влияет. Высокая влажность снижает эффективность электростатического заряда и может вызывать пробой в ультразвуковых компонентах. Поддержание влажности на уровне 40–50% обязательно.
В: Какой срок службы ультразвукового генератора?
О: При правильном охлаждении и отсутствии перегрузок — от 5 до 7 лет. Пьезоэлементы являются расходным материалом и могут требовать замены раз в 2–3 года при интенсивной нагрузке.
Заключение и рекомендации по внедрению
Инвестиции в линию по производству фильтров с защитой от аэрозолей — это входной билет в сегмент высокомаржинальной промышленной фильтрации. Однако само по себе оборудование не гарантирует успеха. Успех определяется триадой: качество сырья, квалификация персонала и точность настройки оборудования.
В 2026 году рынок не прощает компромиссов в качестве шва и стабильности характеристик. Покупатели фильтров стали более технически грамотными и требуют протоколы испытаний для каждой партии. Ваша производственная линия должна быть способна не только делать фильтры, но и документально подтверждать их соответствие стандартам.
Мы рекомендуем начинать с детального аудита ваших текущих процессов и четкого определения целевого сегмента (HVAC, Pharma, Industry). Только после этого следует выбирать конфигурацию линии. Не гонитесь за максимальной скоростью, если у вас нет гарантированных каналов сбыта больших объемов. Гибкость и точность часто важнее простой скорости.
Если вы готовы модернизировать производство или запустить новую линию, важно получить консультацию инженеров, которые понимают специфику именно аэрозольной фильтрации, а не просто упаковочного оборудования.
Готовы обсудить технические требования?
Наши специалисты помогут подобрать конфигурацию оборудования под ваши задачи и материалы.
→ Получить коммерческое предложение и техническую спецификацию
→ Смотреть кейсы внедрения линий фильтрации